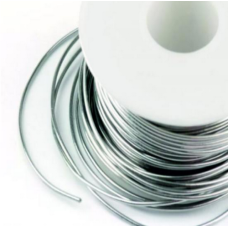
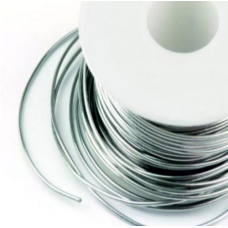
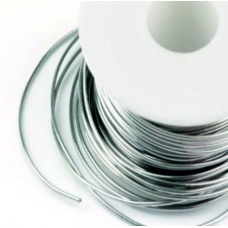
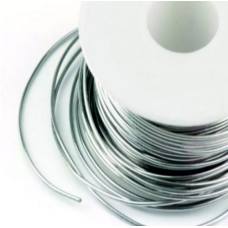
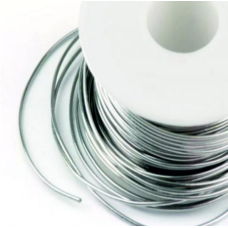
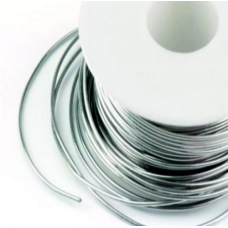
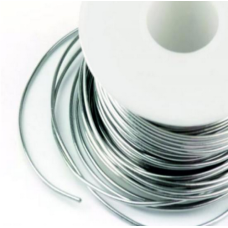
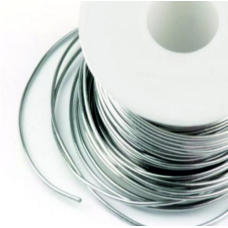
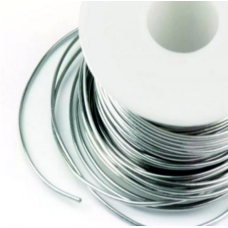
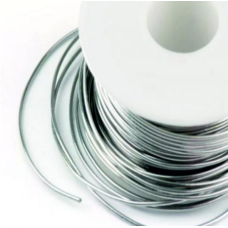
Оловянную проволоку удобно подавать, дозировать и нарезать на небольшие порции. Материалом служит олово определённой марки, поэтому такую проволоку отличают от готового припоя для пайки. Диаметр влияет на массу отрезка и удобство подачи, форма поставки – на работу с оборудованием. Состав выбирают по требованиям процесса, в котором используется олово.
Марки и размеры
ТУ 48-13-17-77 распространяются на проволоку из олова О1 и О2. Химический состав этих марок связан с ГОСТ 860-75, который остаётся действующим стандартом на олово. О1 содержит больше основного металла и меньше примесей, чем О2, поэтому одинаковый диаметр не делает материалы полностью одинаковыми по составу. По ТУ 48-13-17-77 предусмотрены диаметры 0,5; 0,8; 1; 1,5; 1,8; 2; 3 и 5 мм. Конкретный размер выбирают по способу подачи и требуемой массе материала. Если требуется другая марка олова или иной диапазон размеров, нормативный документ выбирают для конкретной продукции. Размерный ряд проволоки О1 и О2 нельзя автоматически переносить на все марки, которые существуют в стандарте на олово.
Диаметр и подача материала
Диаметр влияет на массу погонного метра. При одинаковой длине более толстая проволока содержит больше олова, поэтому при дозировании по отрезкам изменение диаметра требует пересчёта длины порции. Для подачи через направляющие важны также допустимые отклонения размера. ТУ 48-13-17-77 устанавливают разные допуски для отдельных диаметров, что нужно учитывать в механизмах с небольшим рабочим зазором. Если материал используется вручную, основными параметрами остаются марка, диаметр и количество. Для автоматической подачи дополнительно важны стабильность размера и отсутствие резких перегибов.
Катушка или бухта
Оловянную проволоку наматывают в бухты или на катушки. Конкретный вариант выбирают по способу использования. Для автоматического оборудования катушка должна подходить к подающему механизму и обеспечивать равномерное разматывание. При ручной резке форма поставки менее критична, но проволока должна свободно разматываться без заломов. Поверхность материала должна быть чистой, без трещин, раковин и посторонних включений, которые могут мешать дальнейшей обработке. Мягкость олова облегчает резку и формование, но одновременно требует аккуратного обращения, чтобы не изменить сечение проволоки сильным обжатием.
Когда нужен именно припой
Если материал предназначен для пайки, состав выбирают по технологии соединения. Чистое олово О1 или О2 и готовый припой выполняют разные задачи. Припой может содержать свинец, серебро, медь и другие компоненты, которые изменяют температуру плавления и свойства соединения. Поэтому одинаковый диаметр не является основанием для замены припоя чистой оловянной проволокой или наоборот. Сначала определяют требуемый состав, затем форму и размер материала.
Перед использованием в оборудовании
Для автоматической подачи проверяют диаметр, форму намотки и соответствие направляющим. При переходе на другой размер пересчитывают длину дозируемого отрезка, если оборудование выдаёт материал по массе или фиксированной порции. Оловянную проволоку выбирают с учётом конкретного процесса. При подаче на оборудование важны требования к намотке, при ручном дозировании – удобный объём упаковки и формат поставки.